从板材到成品:实木门定制加工的生产流程与质量控制要点
日期:2026-10-17
标签:实木门,复合门,室内门,定制加工
在室内门定制加工领域,从一堆板材到一扇能经得起十年开合的门,中间要跨过的不只是机器精度,还有对木材特性的理解。四平市铁东区叶赫镇赫祥室内门加工厂在长期定制加工实践中发现,很多客户只关注表面花色,却忽略了决定门扇寿命的含水率控制和封边工艺。本文从生产流程出发,拆解几个容易被忽视的质量控制点。
一、基材处理:含水率决定门扇的"脾气"
无论是实木门还是复合门,基材含水率必须与使用地平衡含水率匹配。东北地区冬季供暖期室内湿度常低于30%,若板材含水率高于12%,门扇安装后必然出现收缩开裂。赫祥在定制加工中执行的标准是:实木门基材含水率控制在8%-10%,复合门门芯板控制在10%-12%。每批板材进厂后需经含水率检测仪抽检,不合格的板材要回窑平衡72小时以上才能上线。
二、从开料到组框:三个关键工序
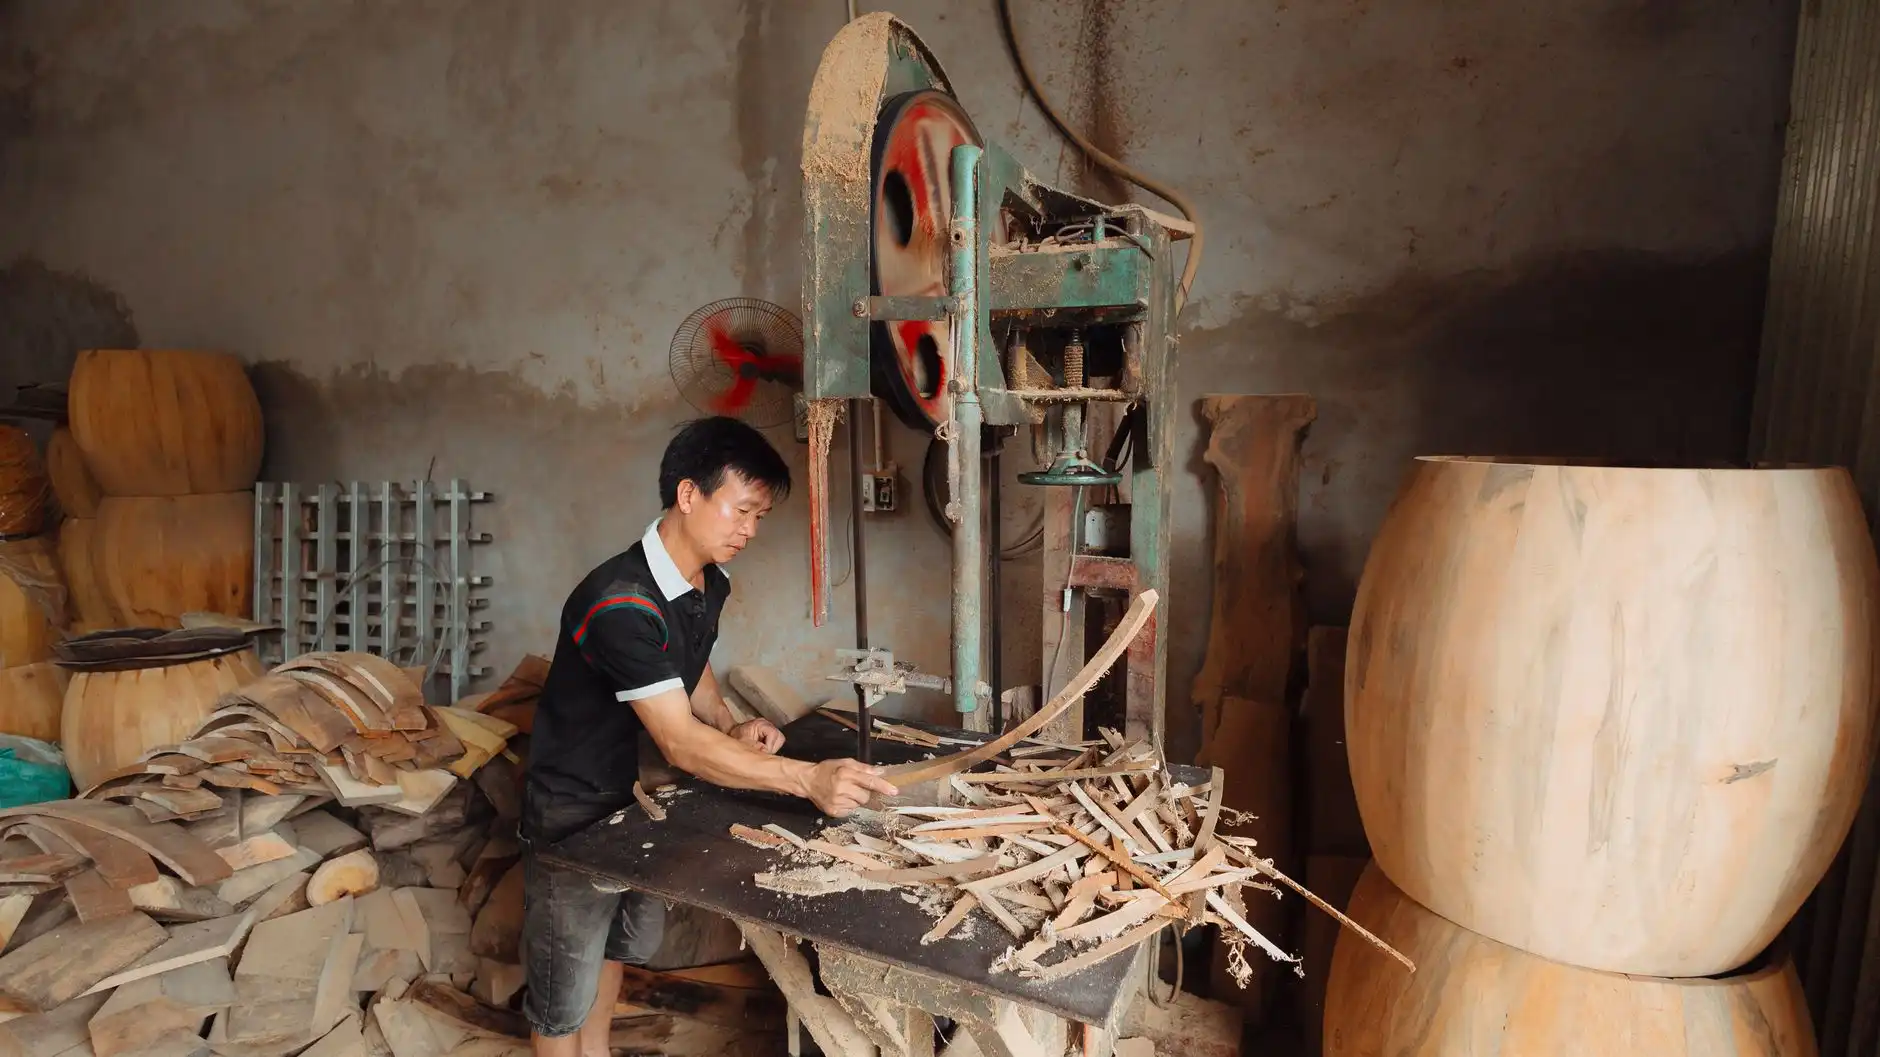
室内门定制加工的核心工序可以拆解为以下链条:
- 精裁与定厚:实木门边梃料需四面刨光,公差控制在±0.2mm以内;复合门门芯板定厚砂光后厚度偏差不超过0.15mm。
- 榫卯与组框:实木门采用指接榫或燕尾榫,胶合面涂胶量控制在180-220g/m²,组框后需冷压4小时以上。
- 封边与贴面:复合门封边条厚度建议不低于1.2mm,热熔胶温度稳定在160-180℃,封边后需用修边刀二次修整。
质量控制要点:砂光与涂装的配合
砂光不到位,涂装再厚也盖不住砂痕。实木门白坯砂光需经120目→180目→240目三道,每道砂光方向与木纹呈15°夹角,避免顺纹深划。涂装环节,底漆打磨后需用400目以上砂纸轻磨,面漆喷涂粘度控制在18-22秒(涂-4杯)。赫祥在定制加工中要求每扇门做三次底漆、两次面漆,漆膜总厚度不低于120μm。
三、数据对比:不同工艺的门扇性能差异
- 含水率控制合格 vs 不合格:合格门扇一年内变形量≤0.5mm;不合格门扇在供暖季结束后变形量可达2-3mm,导致锁具错位。
- 封边条1.2mm vs 0.6mm:1.2mm封边条抗剥离强度提升约40%,复合门边缘磕碰后不易露基材。
- 三次底漆 vs 两次底漆:三次底漆的实木门在温差变化下漆面开裂概率降低约60%。
这些数据来自车间实际抽检记录,不是实验室理想值。定制加工的意义就在于根据客户所在楼层、朝向、供暖方式调整工艺参数,而不是一套标准打天下。
一扇室内门的品质,在车间里就已经写好了。从板材入库到成品包装,赫祥室内门加工厂在实木门和复合门的定制加工中坚持把含水率、封边厚度、漆膜道数这些"看不见的地方"做到位。客户拿到门时看到的是款式和颜色,而门扇的寿命,藏在那些被砂光机和压机记录过的参数里。