四平实木门定制加工工艺解析与质量管控要点
在东北家装市场,实木门与复合门的定制加工从来不是简单的“拼木板”工序。四平市铁东区叶赫镇赫祥室内门加工厂扎根本地十余年,深知这里冬季严寒干燥、夏季湿热多雨的气候对木门基材的严苛考验。今天抛开营销话术,从车间实操角度,聊聊一套合格的室内门是如何从原木变成成品的,以及我们在质量管控上踩过的坑和总结出的经验。
基材预处理:决定门扇寿命的第一道关卡
很多客户以为定制加工的核心在于表面造型,实则大错特错。我们厂里对实木门和复合门的基材处理遵循一套硬性标准:原木进场后必须经过45天以上的自然养生期,让含水率从初期的25%-30%逐步降至12%左右(东北地区平衡含水率约11.4%)。这个环节急不得,曾经有同行为了赶工期用高频烘干机快速脱水,结果次年开春门扇就出现端裂,返工成本远超省下的时间成本。
对于复合门而言,基材的稳定性更依赖结构设计。我们采用多层实木指接板作为芯材,搭配5mm中纤板平衡层,避免单板应力集中。这里有个关键数据:门扇厚度标准为45mm,但内部纵横交错的龙骨间距必须控制在150mm以内,否则门板在长期挂载重力下会产生局部凹陷。
加工精度与组装工艺的隐性细节
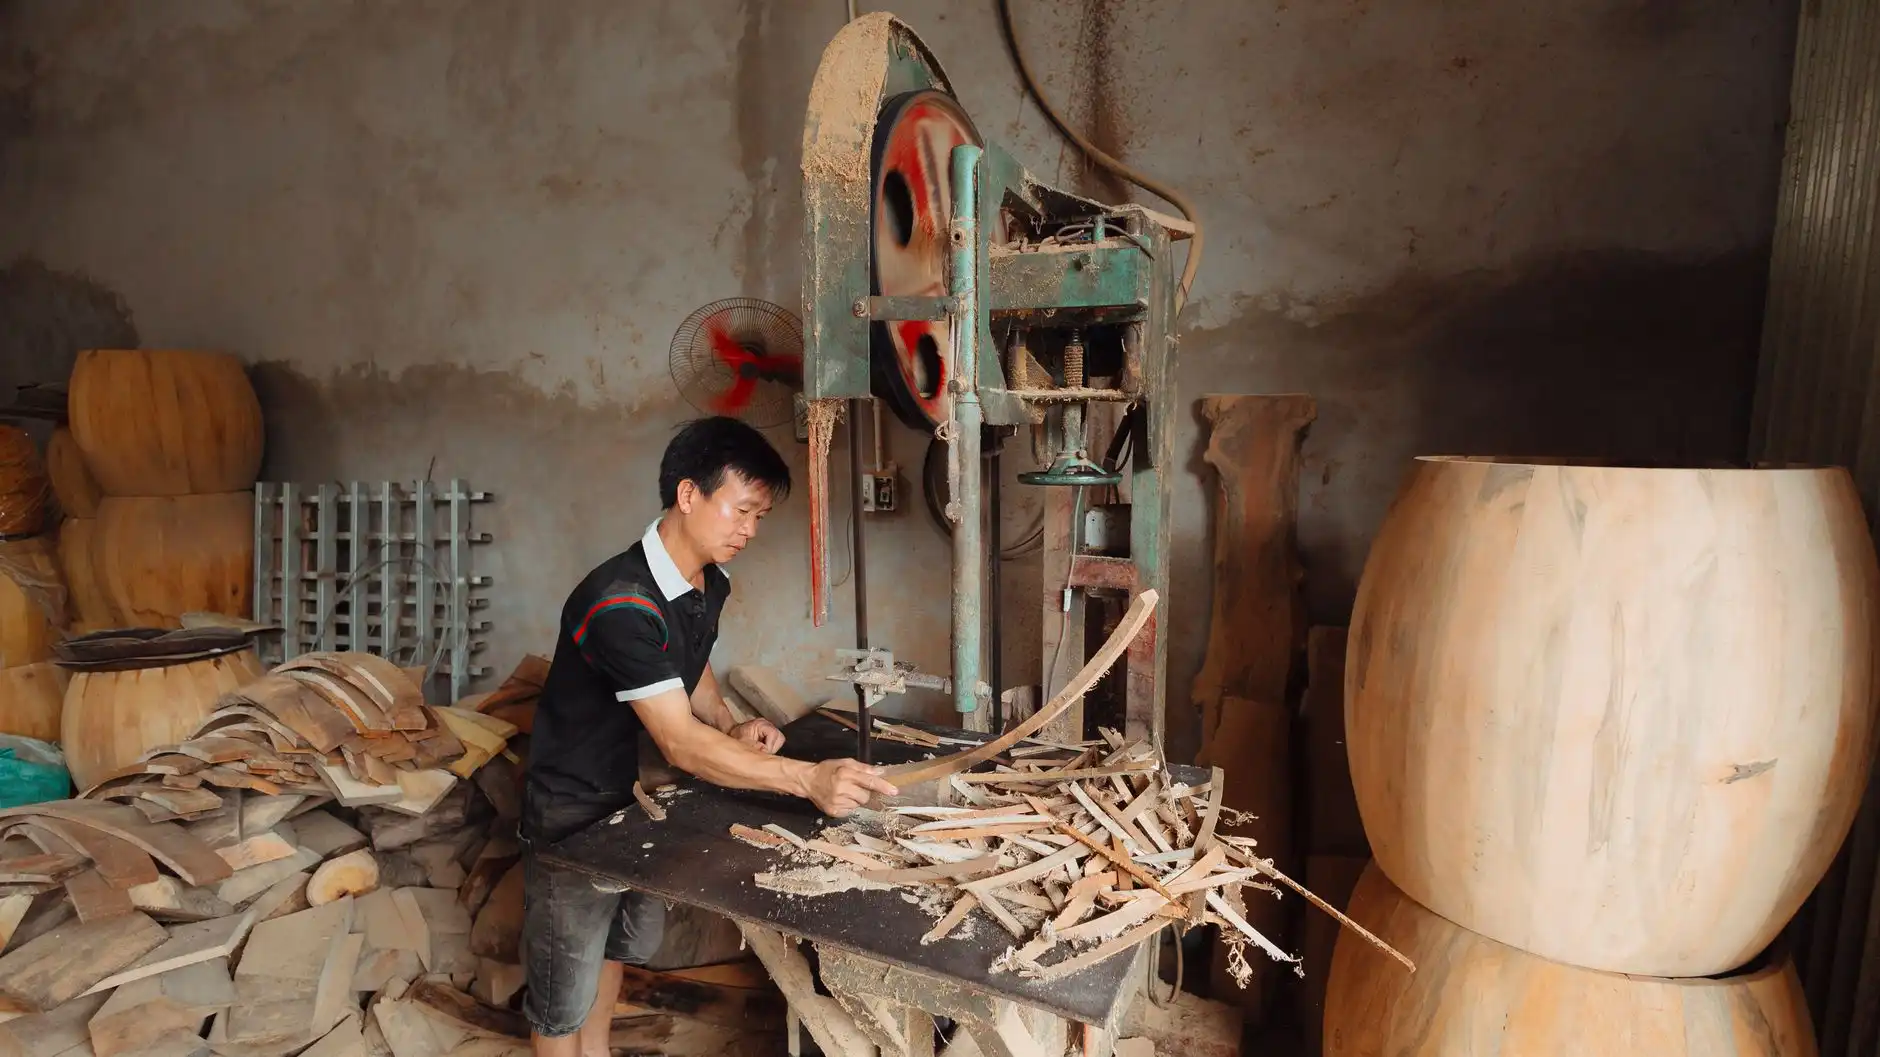
定制加工的差异化,往往体现在看不见的接缝处理上。以45度角拼框工艺为例,榫头长度必须精确到15mm±0.5mm,配合改性PUR胶进行指接,而非普通白乳胶。我们做过对比测试:使用PUR胶的实木门角部抗弯强度比传统胶水高出约37%,且能耐受-30℃至60℃的温变循环。在组装环节,门扇对角线误差控制在1.5mm以内,这个数据是保证后期安装不出现“啃边”现象的基础。
另一个易被忽视的环节是封边处理。对于复合门,四面封边不仅为了美观,更是阻断潮气侵入芯材的屏障。我们要求封边条厚度不低于0.8mm,且采用激光封边技术,热熔胶线控制在0.2mm以下,避免长期使用后边缘发黑起皮。
表面涂装与质量检测的量化标准
涂装是实木门定制的“面子工程”,也是环保指标的关键。车间目前采用“底漆两遍+修色+面漆两遍”的工艺路线,每遍漆之间必须经过180目砂纸精细打磨并彻底干燥。这里有个容易被省略的步骤:底漆干燥后需在恒温恒湿房内静置48小时,让漆膜充分交联固化,否则面漆附着度会下降30%以上,后期容易出现细微龟裂。
出厂前的终检环节,我们执行的是“三看两测”制度。三看:看表面有无流挂、橘皮、颗粒;两测则包括含水率测试仪抽检(标准≤14%)和漆膜硬度测试(铅笔硬度≥2H)。针对定制加工的异形雕花件,还会额外进行1.2米高度自由落体冲击试验,确保线条部位不开裂。
关于实木门、复合门与室内门的选择,很多用户存在认知偏差。从成本角度讲,同等规格下复合门价格约为实木门的55%-65%,但隔音性能差距仅3-4分贝(实木门约32dB,复合门约28dB)。如果预算有限且居住环境不临街,复合门完全够用;若追求天然木纹的温润质感和更长的翻新周期,实木门依然值得投入。定制加工的最大优势,就是能根据你的具体需求,在材质、造型和预算之间找到平衡点。
在赫祥室内门加工厂的车间里,每一扇门都要经过32道工序的流转记录。我们相信,把每个环节的数据都抠细一点,把每道流程的标准都定高一点,出来的产品自然会说话。如果您正在为装修选门而纠结,不妨带上户型图来厂里聊聊,我们提供从测量、设计到安装的全套定制加工方案。