室内门定制加工中常见尺寸偏差问题及工厂化生产精度控制方法
在室内门定制加工领域,尺寸偏差是客户投诉率最高的质量问题之一,也是衡量工厂工艺水平的核心指标。以常见的门洞尺寸为例,行业标准允许的安装间隙通常在3-5mm之间,但实际生产中,从原料含水率波动到裁切设备精度,每一个环节都可能将误差放大。对于实木门和复合门而言,偏差不仅影响安装密封性,更直接关系到门扇开合的顺畅度与隔音性能。四平市铁东区叶赫镇赫祥室内门加工厂在长期定制加工实践中发现,尺寸偏差的根源往往不在单一工序,而在于系统性精度管理的缺失。
尺寸偏差从哪来:三个容易被忽视的环节
很多同行把偏差归咎于设备老旧,但实际排查下来,问题更隐蔽。木材含水率每变化1%,宽度方向就可能产生0.1%-0.2%的胀缩——一扇800mm宽的实木门,含水率从12%降到8%,理论收缩量可达2.5-3mm。复合门虽然结构稳定性更好,但多层板材的纹理方向若未合理交错,热压后的内应力释放同样会导致门扇翘曲。裁切工序中,锯片磨损后的径向跳动超过0.05mm,连续切割20扇门后累积误差便不可忽视。更关键的是测量基准不统一:车间用钢卷尺、质检用游标卡尺、安装现场用激光测距仪,三种工具的系统误差叠加,让“合格”的门到现场却装不上。
工厂化精度控制的四个抓手
解决偏差不能靠事后修补,得把控制点前移。赫祥室内门加工厂的做法是建立从原料到成品的闭环精度链:
- 原料含水率锁定:实木门用料入库前统一平衡至8%-10%,复合门基材静置48小时以上再进入下道工序,每批次抽检含水率并记录在案。
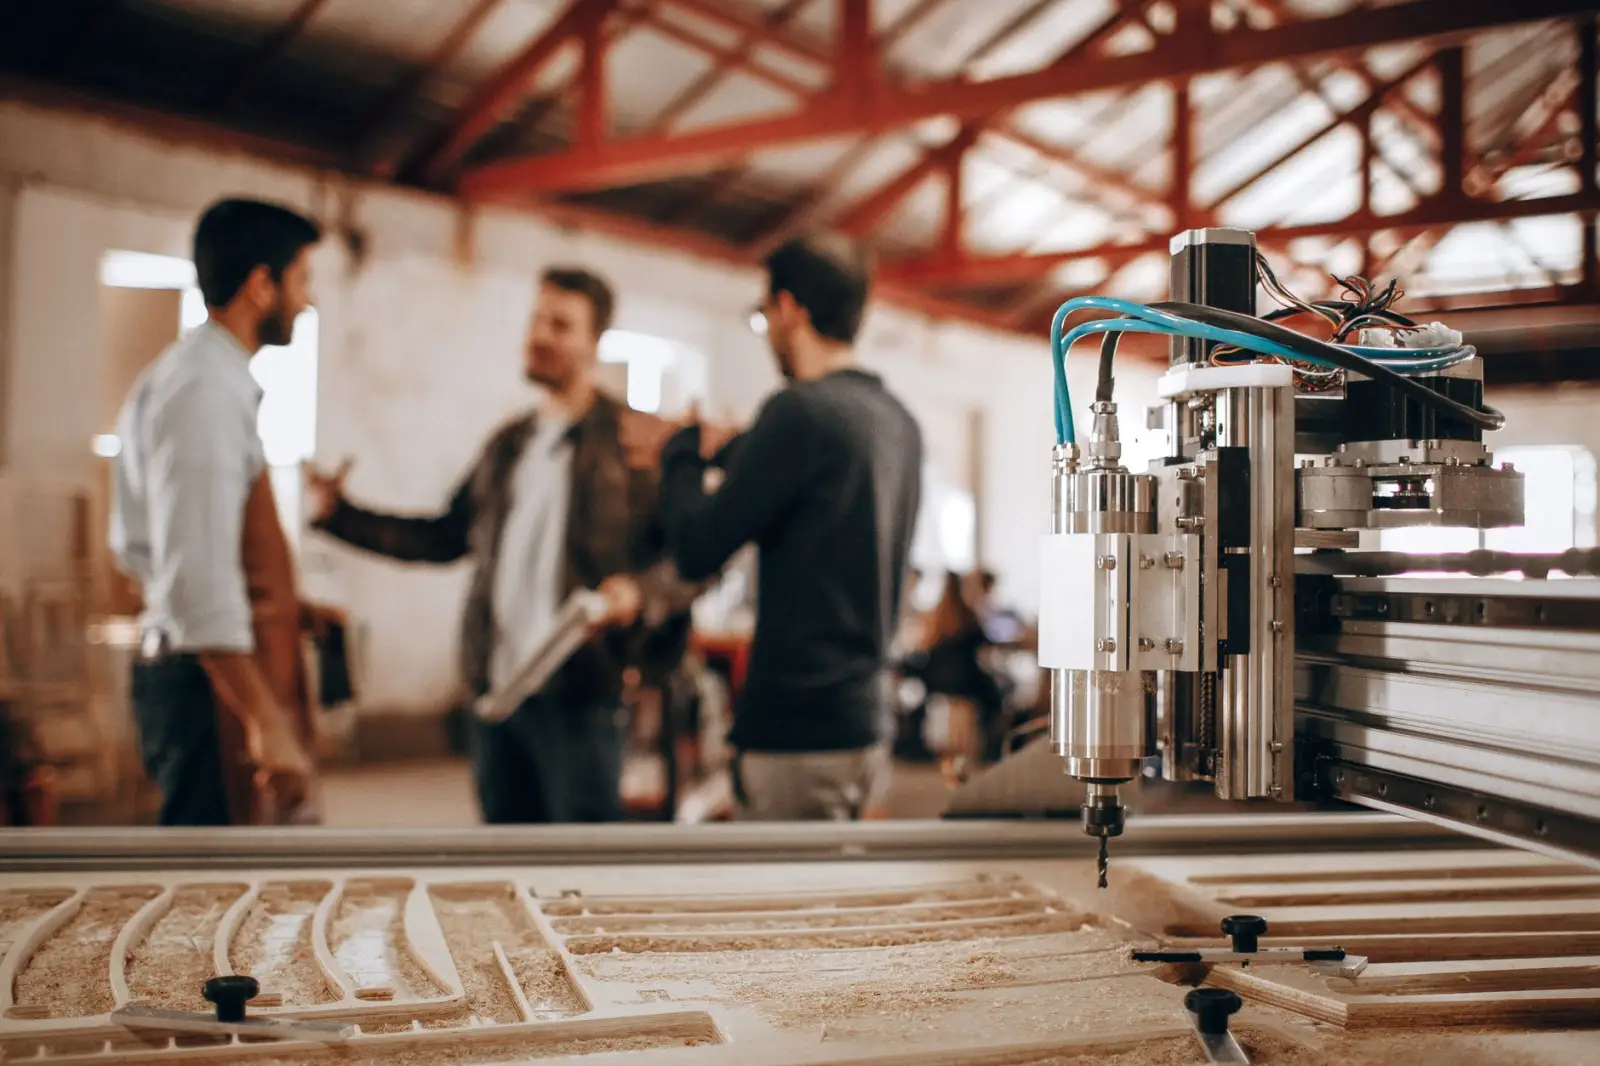
- 基准面统一:所有裁切、封边、开槽工序以同一侧基准面定位,避免累积误差。数控裁板锯的定位精度控制在±0.1mm以内,每班次首件用游标卡尺复核。
- 工装夹具补偿:针对不同门型定制加工时的热压和组框工序,设计专用夹具,将门扇对角线偏差控制在1.5mm以内。
- 成品预装检验:每批室内门出厂前进行模拟门洞预装,记录开合间隙与锁孔对位数据,偏差超过2mm的整批回溯排查。
数据对比:精度控制前后的变化
以赫祥加工厂近两年的生产记录为样本,实施系统精度控制前,实木门定制加工的门扇宽度偏差集中在±2.5mm区间,复合门对角线偏差最大达到3.2mm,现场安装返工率约8%。引入基准统一和工装补偿后,实木门宽度偏差收窄至±1.0mm以内,复合门对角线偏差稳定在1.5mm以下,返工率降至2%以下。这组数据的意义在于:精度提升不是靠换更贵的设备,而是把现有工序的基准和检验节点管住。对于定制加工订单占比高的工厂来说,每降低一个百分点的返工率,对应的是材料和工时的双重节约。
室内门定制加工的本质,是把不确定的门洞条件转化为确定的工业产品。实木门和复合门各有其材料特性带来的偏差风险,但通过含水率管控、基准统一和预装检验这三道防线,工厂化生产的精度完全可以做到可测量、可复现。赫祥室内门加工厂的经验说明一点:尺寸偏差不是“差不多就行”的模糊地带,而是可以用数据和工装锁死的技术参数。