室内门定制加工中常见的尺寸偏差问题及工厂化生产解决方案
日期:2026-10-15
标签:实木门,复合门,室内门,定制加工
在室内门定制加工的实际交付中,尺寸偏差是投诉率最高的环节之一。不少客户拿着卷尺复测后反馈:门扇与门框缝隙忽大忽小、合页位错位两三毫米、甚至整樘门装完后出现"自动开合"现象。这些看似安装师傅手艺不精的问题,根源往往在工厂端的加工精度控制上。四平市铁东区叶赫镇赫祥室内门加工厂在多年实木门、复合门定制加工中积累了不少一线数据,这里做一次系统梳理。
一、现场常见的三类尺寸偏差
把近两年的返修记录归类,问题集中在以下方向:
- 门扇高度偏差:成品比设计值短2~5mm,多因封边余量计算失误;
- 门框内径偏差:对角线误差超过1.5mm,导致门扇装不进去或晃动;
- 合页槽位偏移:上下合页不同轴,误差0.5mm就会造成开关异响。
这些偏差单看数值不大,但在室内门这种"寸土必争"的产品上,一毫米就能决定安装是否返工。
二、偏差从哪来:设备、工艺、环境三重叠加
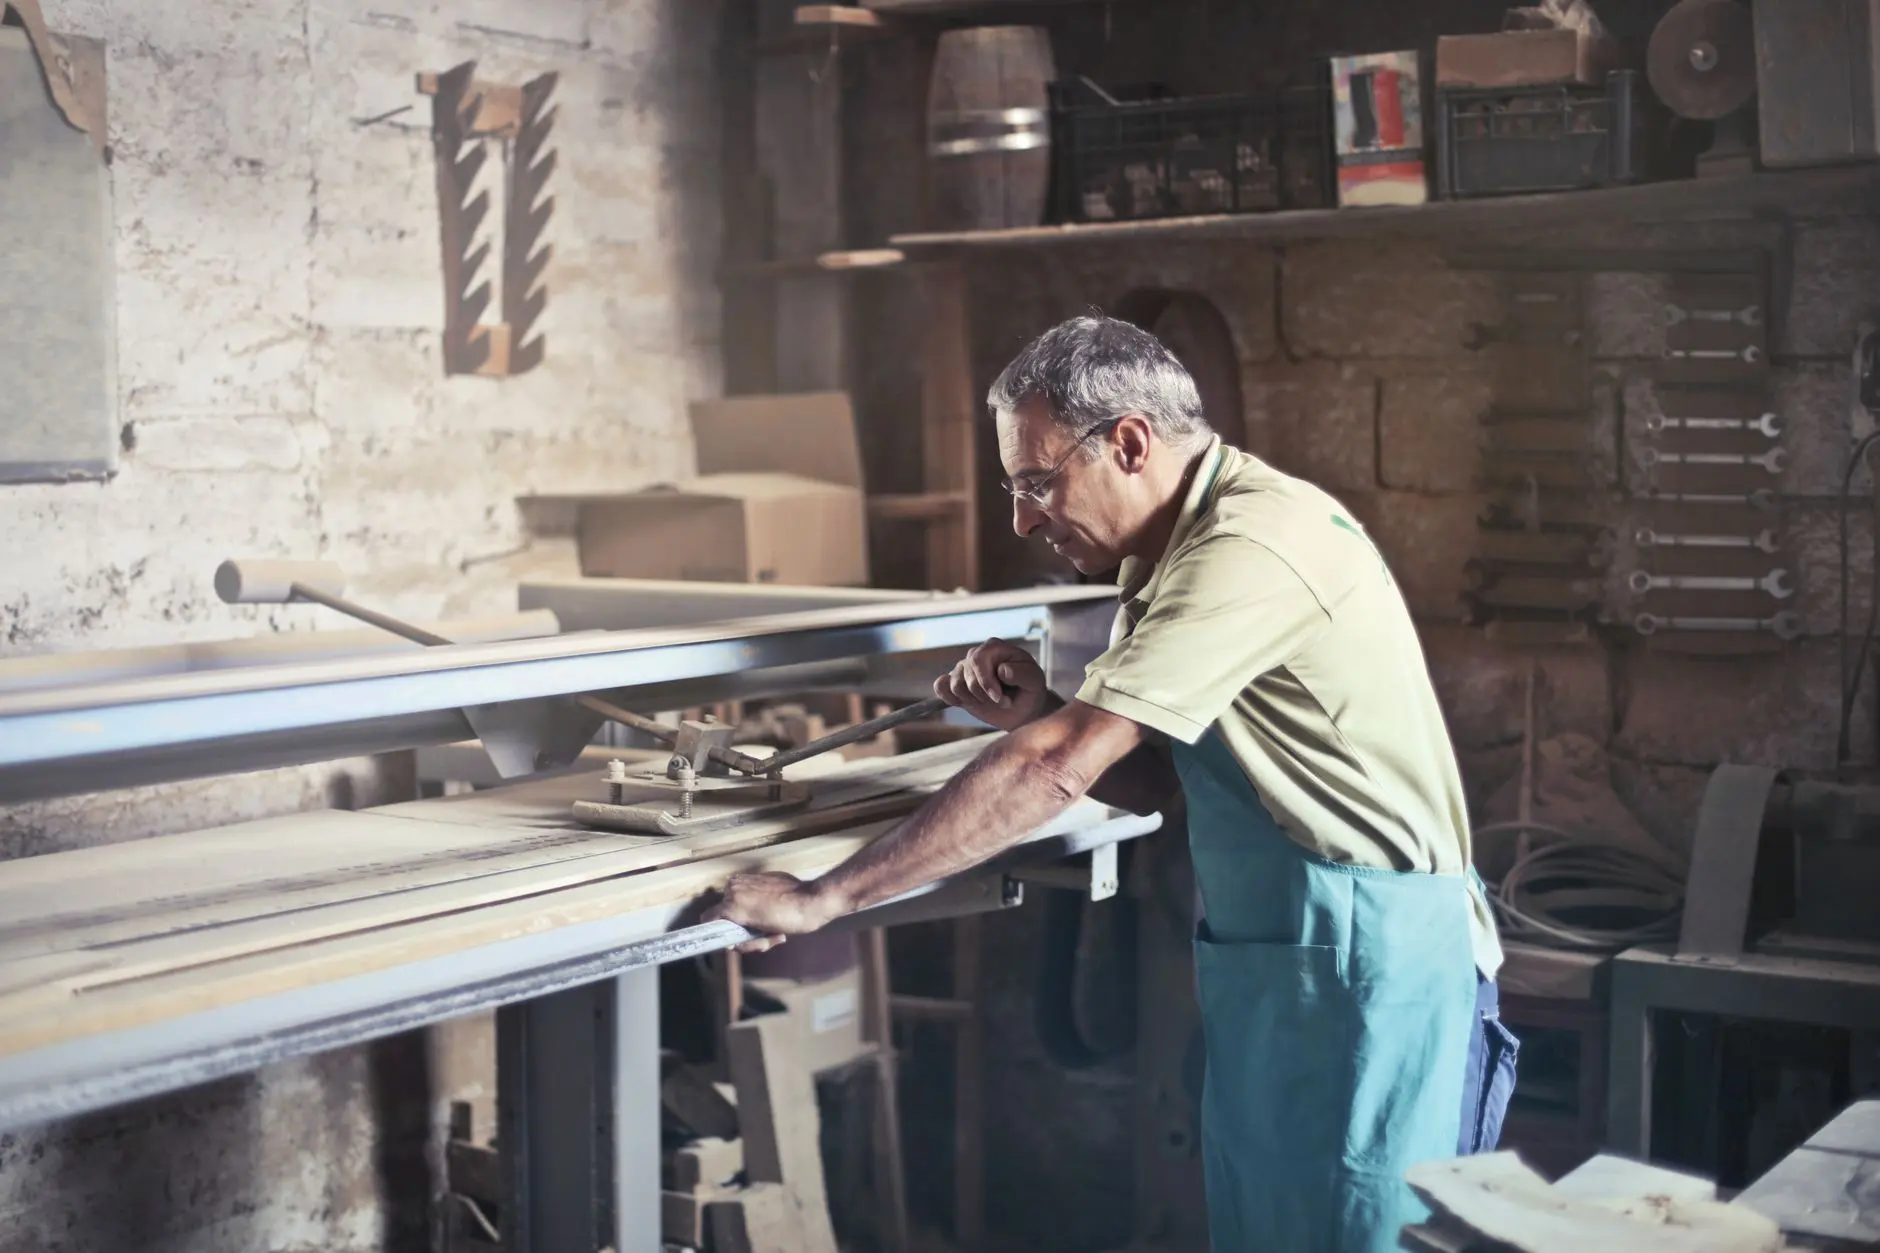
很多小加工厂把问题归咎于"木头会变形",但实木门、复合门的加工偏差,更多来自可控环节。精密锯台的靠尺磨损0.3mm,一批门扇的宽度就会集体跑偏;封边机压轮压力不均,修边后尺寸能差出半个毫米;就连车间温湿度波动,也会让实木门的含水率变化,引起后期胀缩。复合门虽然结构稳定些,但若内芯骨架拼装时没做定厚砂光,压贴后厚度公差同样失控。
工厂化生产的核心解法
把偏差控制从"师傅手感"转向"工序参数",是定制加工升级的关键。赫祥在车间推行的是分段公差管理:开料段控制在±0.2mm,封边段±0.3mm,组装段对角线±1.0mm。每一段做完即检,不合格不流入下工序。这套做法看起来增加了工时,实际把返修率压到了2%以下。
具体执行上,有几个可复制的动作:
- 开料前用电子含水率仪抽检板材,实木门料控制在8%~12%;
- 合页槽改用数控加工中心一次定位,替代手工凿槽;
- 门框组装采用对角定位工装,锁死后再打钉;
- 成品用三维测量台全检,数据留档可追溯。
对采购方来说,判断一家室内门定制加工厂是否靠谱,不必看展厅,直接问三个问题:合页槽怎么加工、门框对角线怎么测、含水率有没有记录。能答清楚这些的工厂,尺寸偏差基本不会失控。赫祥室内门加工厂位于叶赫镇,长期承接实木门、复合门的定制加工订单,欢迎实地看工序、验数据。