四平实木门定制加工工艺流程与质量控制要点解析
在四平,实木门定制加工早已不是简单的木材拼接,而是一场对木材含水率、结构力学与表面工艺的精密博弈。赫祥室内门加工厂扎根叶赫镇多年,我们深知:一扇门能否历经东北严寒与干燥的考验,关键在于加工流程中那几个“看不见”的细节。今天,就抛开泛泛而谈,直接拆解我们的实木门与复合门从原木到成品的核心工艺,以及如何把质量控制做到每一毫米。
一、基材预处理:决定门扇寿命的“隐形战场”
很多人以为实木门开裂是油漆问题,其实根本在于基材的含水率控制。我们厂对实木门芯材的含水率严格锁定在8%\-12%之间——这个区间是东北气候下木材最稳定的状态。具体操作上,我们会将烘干后的板材静置平衡仓72小时,让内外应力自然释放。对于复合门,我们选用定向结构的指接板作为骨架,配合多层实木贴皮,既保留了实木的温润质感,又大幅降低了形变风险。这一步如果偷工减料,后面所有工序都是徒劳。
二、结构设计与雕刻:榫卯与数控的妥协艺术
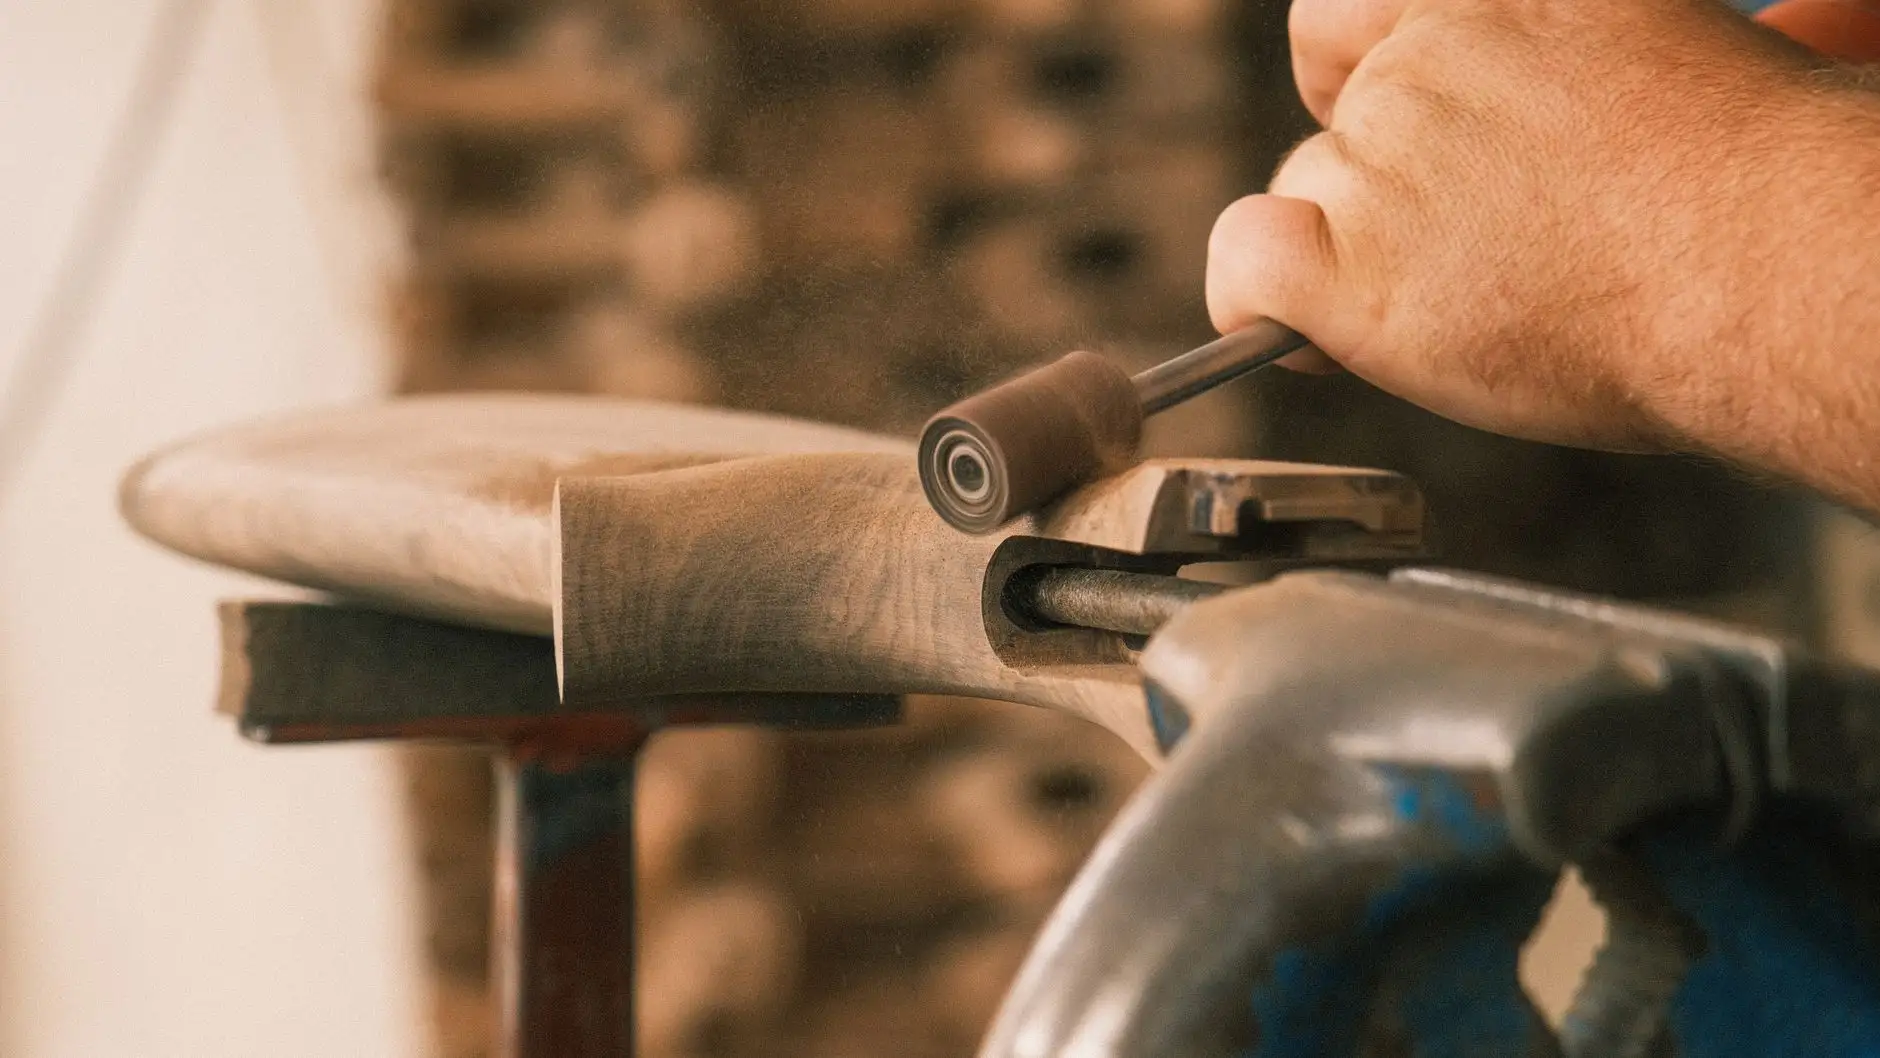
定制室内门最怕“看着好看,用着变形”。我们的做法是:在门扇内部植入“防变形龙骨”——一种十字交叉的应力释放结构,每30厘米设置一道。这个数据是我们经过上百次模拟测试后确定的,能有效抵消木材在四季循环中的胀缩。雕刻环节则采用五轴数控设备,但关键的花格拼接依然保留手工修边。比如欧式线条的凹陷处,机器走完粗胚后,老师傅会用刮刀修正R角,确保漆膜在后道工序中不会在棱角处堆积。
- 雕刻深度控制:浅雕不超过3mm,深雕需预留5mm缓冲层
- 榫卯公差:控制在0.2mm以内,过紧易开裂,过松显缝隙
三、表面涂装:从底漆到面漆的“三磨三烤”
油漆是室内门的“皮肤”。我们采用水性底漆+聚酯面漆的复合工艺。底漆喷涂后,必须经过180目砂纸精细打磨,清除木刺和毛糙;接着喷涂第二道底漆,再用240目砂纸水磨,直到手摸上去像婴儿皮肤般顺滑。最后的面漆采用“湿碰湿”工艺,在表干状态下连续喷涂两遍,形成厚度约0.3mm的漆膜。这个厚度既能抗划伤,又不会出现橘皮现象。曾有客户问为什么我们的门比别家重,秘密就在这里——油漆层的固含量高出行业标准约15%。
四、一个真实案例:从“色差投诉”到“终身质保”
去年一位长春的客户定制了8扇实木门,安装后发现两块门板的纹路颜色略有差异。按常规标准,这属于正常木材特性。但我们团队上门后,做了两件事:一是用分光色差仪测量,确认色差在ΔE1.2以内(国标合格值是2.0);二是主动提出将其中一扇门的面板拆回,用修色剂微调后再重新喷涂。最后客户不仅没退货,还介绍了两个别墅项目给我们。这件事让我们定下规矩:所有定制加工的室内门,在出厂前必须由质检员在自然光与标准光源下做双光源比对,杜绝肉眼无法识别的隐性色差。
五、质量控制:三个“必须停”的节点
- 拼板后必须停:检查胶线是否均匀,若有溢胶立即清理,否则后期油漆会起泡
- 砂光后必须停:用手电筒45度斜照,检查是否有波浪纹,这是木工师傅最怕的“鬼影”
- 包装前必须停:模拟运输震动测试,用海绵包裹四角,防止磕碰
在赫祥,一扇合格的四平实木门从选材到发货,平均要经过17道工序、4次质检关卡。我们不追求最花哨的设计,但求每一扇门在安装后,能稳稳陪伴业主度过十个、二十个四季轮回。如果您正在寻找靠谱的室内门定制加工,不妨来叶赫镇看看——车间里的锯末味,会告诉您答案。