实木复合门生产工艺流程及常见质量缺陷管控
在室内门定制加工领域,实木复合门因其兼具稳定性与美观性,已成为市场主流。然而,许多中小型加工厂在生产中常面临门扇变形、饰面开裂、填充不实等质量顽疾。这些问题的根源,往往在于对原材料含水率控制不足,或胶合工艺参数失当。如何系统化地规避这些缺陷,已成为提升产品竞争力的关键。
行业现状:从“木工活”到“精细化制造”的转型
目前,国内室内门市场正经历从粗放式生产向标准化、定制化的深刻转变。据行业协会统计,超过70%的终端用户选择**实木门**或**复合门**产品,尤其偏爱免漆与开放漆工艺。但与此同时,大量作坊式工厂仍依赖传统手艺,缺乏对基材含水率(标准应控制在8%-12%)、冷压时间(通常不少于4小时)等核心参数的量化监测。这种“经验主义”直接导致售后问题频发,维修成本居高不下。
核心技术:四平市铁东区叶赫镇赫祥室内门加工厂的工艺拆解
要生产出高品控的**室内门**,必须从**实木复合门**的三大结构层入手:基材层(杉木或松木指接板)、平衡层(中纤板或胶合板)以及饰面层(天然木皮或科技木皮)。以我厂的标准化流程为例,具体管控点包括:
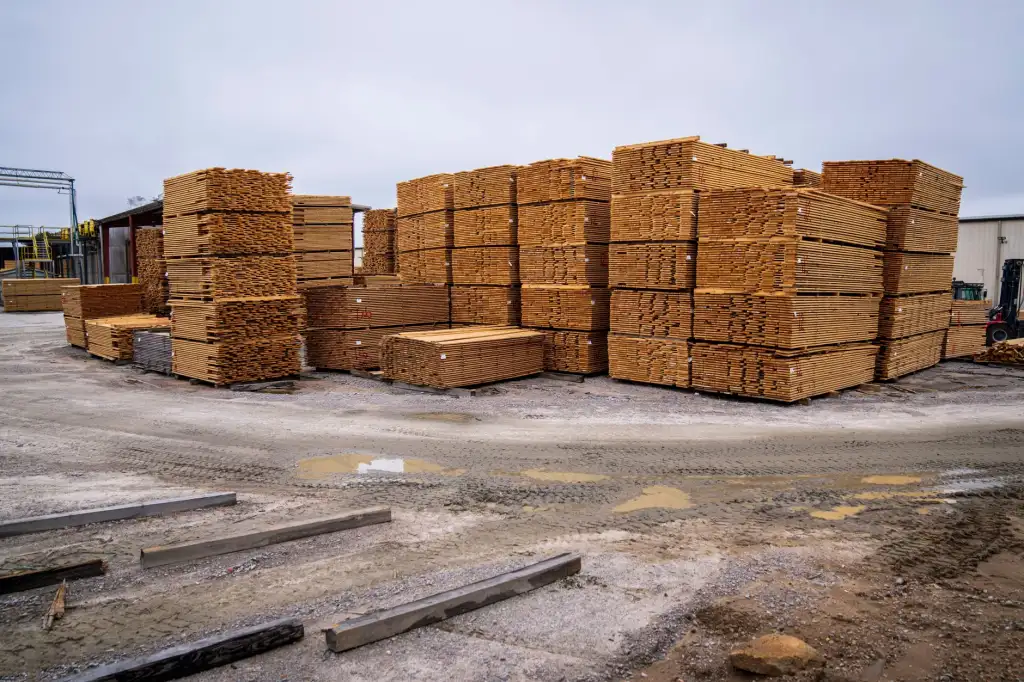
- 指接材养生:基材进场后需在恒温恒湿车间静置72小时以上,消除内应力,这一步骤可降低门扇后期变形的概率约40%。
- 冷压与热压平衡:组坯后先进行冷压(压力8-10MPa)使胶层均匀渗透,再转入热压机,温度控制在110℃±5℃,时长根据厚度调整(45mm门扇约需12分钟)。
- 含水率分段检测:在开料、砂光、组装三个节点分别使用含水率测试仪抽检,确保湿度梯度误差不超过2%。
若忽视其中任一环节,极易出现“鼓泡”或“开胶”。例如,热压温度超过130℃会导致表层木皮碳化,而压力不足则会使芯材与平衡层产生虚接。
选型指南:定制加工中的材料与工艺匹配
对于需要**定制加工**的客户,建议根据使用场景做差异化选择。比如,北方地暖环境应优先选用指接实木芯材(厚度≥18mm),搭配5mm以上中纤板平衡层,以抵消温湿度剧烈变化带来的形变;而厨房、卫生间等潮湿区域,则推荐采用全桦木胶合板作为基材,并在饰面层增加底漆封闭处理。此外,五金件的预埋深度同样不可忽视——合页安装时若未预留2mm间隙,长期使用后门扇极易因重力荷载而下垂。
在涂装环节,我厂采用“三底两面”工艺(三次底漆封闭、两次面漆修色),漆膜厚度控制在120-150μm。实测数据显示,这种工艺能将表面耐划伤等级提升至2H硬度,远超行业平均的HB级。对于追求立体木纹效果的客户,还可选择手扫漆结合擦色工艺,但需注意施工环境的粉尘控制标准(车间每立方米微尘量应低于10万级)。
应用前景:技术迭代下的市场新赛道
随着全屋定制趋势的深化,**室内门**产品正从单一功能向“静音+防火+智能”复合方向发展。例如,在**实木复合门**的芯材层填充航空级铝箔蜂窝或聚氨酯发泡,可将隔声量从传统门的25dB提升至35dB以上。同时,水性漆替代溶剂型漆的环保转型,也要求加工厂升级无尘喷涂线——这恰恰是具备精细化管控能力企业的差异化优势。未来,谁能将定制加工的柔性生产与标准化品控深度结合,谁就能在存量竞争中占据主动。