室内门定制加工批量订单的交付流程与质量控制要点解析
在室内门定制加工领域,批量订单的交付往往比零售单件更考验工厂的系统能力。不少经销商遇到过这样的情况:样品品质不错,但批量到货后却发现部分门扇翘曲、色差明显,甚至安装孔位对不上。这些问题根源不在某一台设备,而在于交付流程中几个关键节点缺乏标准化管控。以实木门和复合门混线生产为例,从原材入库到成品出库,至少有五道工序需要建立可追溯的质控数据。
批量订单交付的四个核心阶段
定制加工批量订单的交付流程,通常拆解为订单评审、原材备料、加工装配、涂装包装四个阶段。每个阶段都有其专属的质量风险点。
- 订单评审阶段:需要核对门洞尺寸公差带、开启方向、五金开孔图与墙体厚度匹配度。这一环节若遗漏,后期返工率可高达15%。
- 原材备料阶段:实木门需关注含水率梯次平衡,复合门则要确认密度板与平衡层的应力对称性。
- 加工装配阶段:门扇拼板、封边、开槽、组框的累计误差需控制在±0.5mm以内。
- 涂装包装阶段:底漆打磨与面漆固化时间直接影响成品耐候性,包装前需做最后一遍平整度抽检。
质量控制的三道技术防线
原材含水率与应力平衡
北方地区冬季供暖期室内湿度常低于30%,实木门若含水率高于当地平衡含水率2个百分点,门扇在安装后两个月内出现开裂的概率会显著上升。赫祥在备料环节采用两次平衡法:第一次将板材含水率调至8%-10%,粗加工后静置48小时,再进行第二次精调至6%-8%。复合门则重点控制多层板的对称铺装,避免单侧应力集中导致弯曲。
加工精度与互换性
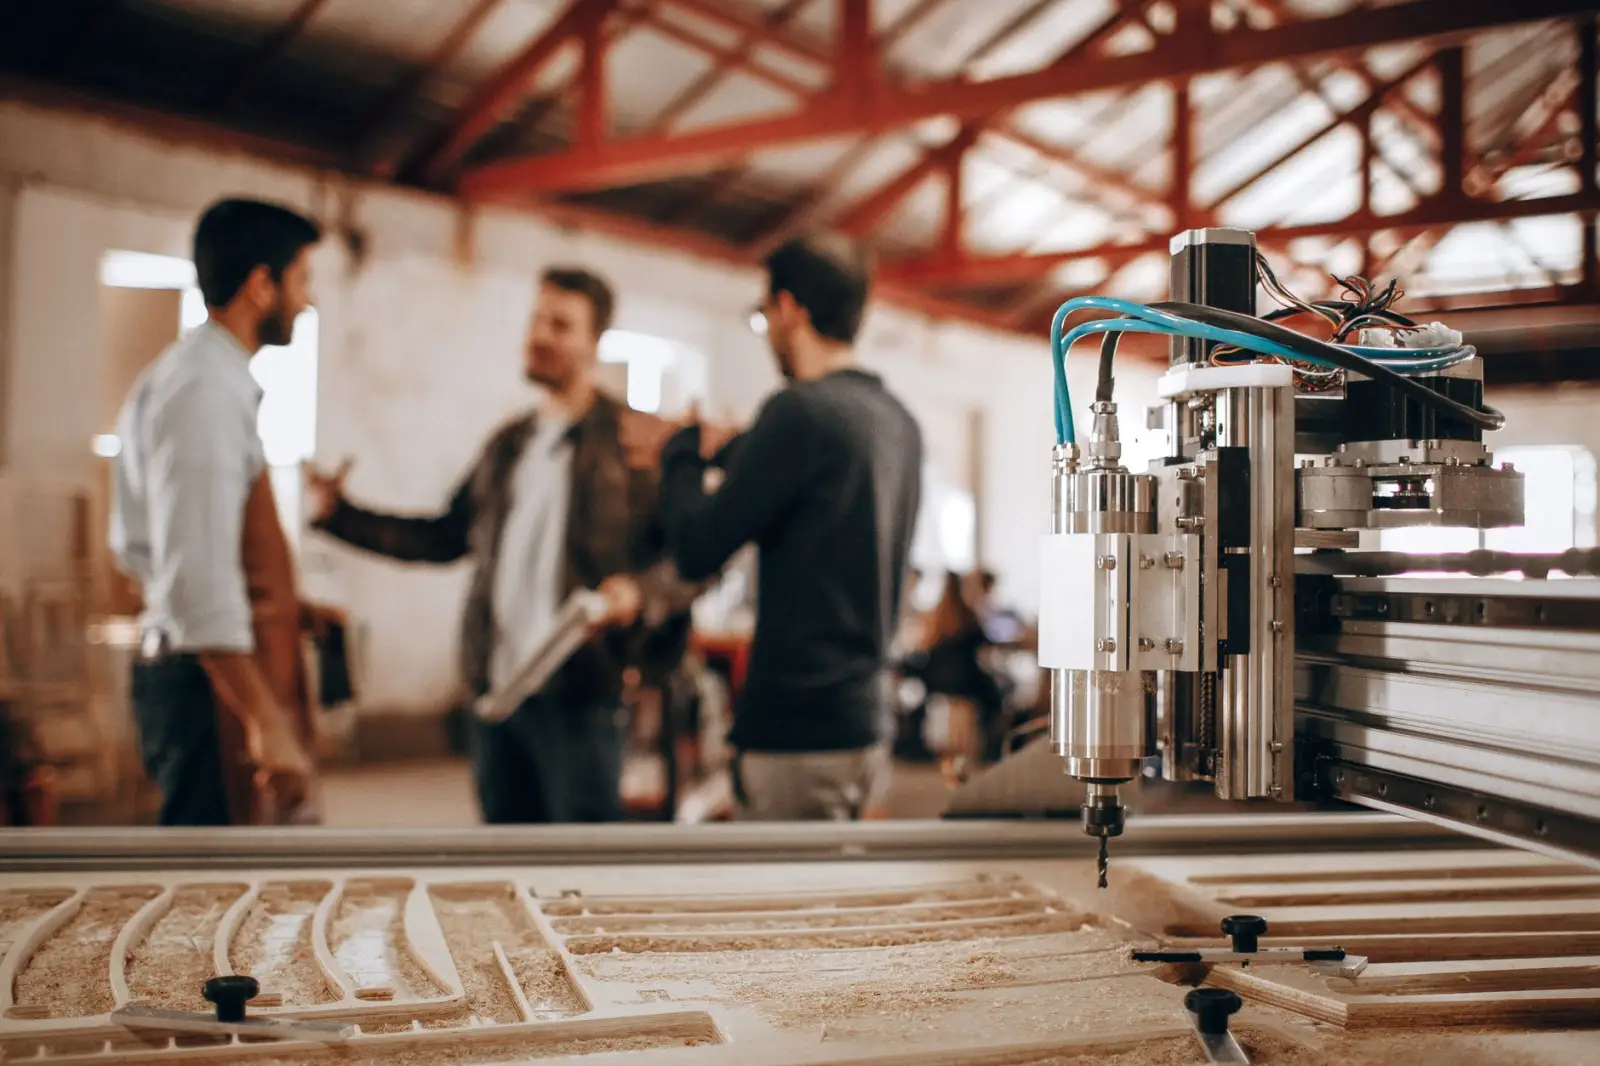
批量订单中,门扇与门套的互换性至关重要。工厂采用CNC加工中心统一基准面,所有室内门的锁孔、合页槽均以同一基准定位,确保任意一套门扇可适配同批次门套。抽检时使用塞尺与角度尺,合页槽深度误差超过0.3mm即判定为不合格。
涂装环境与固化控制
涂装车间的温湿度直接决定漆膜附着力。温度低于15℃或湿度高于75%时,PU漆固化剂反应不充分,后期易出现发白、脱层。工厂将涂装线控制在温度22-28℃、湿度50%-65%区间,每批次留取漆膜样板做百格测试与硬度检测。
批量交付的对比分析与建议
对比零售单件与批量订单的质量表现,前者问题多集中在单点尺寸偏差,后者则表现为系统性色差与形变。这提示我们:批量定制加工不能依赖终检,而应将管控前移至原材与首件确认。建议经销商在签订批量合同时,要求工厂提供首件检验报告与含水率检测数据,并约定同批次色差范围。对于工期紧张的工程单,可要求分批发货,每批附带抽检记录,以降低集中退货风险。
赫祥室内门加工厂在多年批量交付中形成了一套可复用的质控节点表,从订单评审到包装出库共设置12个检验停点。这套流程未必适合所有工厂,但其中的原材平衡与基准统一思路,对提升实木门与复合门的批量一致性具有普遍参考价值。