室内门定制加工常见工艺难点与解决对策
在东北地区,室内门定制加工从来不是简单的“裁板、封边、装锁”三件套。尤其像我们四平市铁东区叶赫镇赫祥室内门加工厂,常年应对高寒地区干燥与温差交替的考验,实木门与复合门在加工环节中暴露出的问题,远比南方同行复杂得多。今天不聊营销话术,只讲车间里真实遇到的工艺难点和对应的解决思路。
难点一:实木门的“变形焦虑”与纤维应力释放
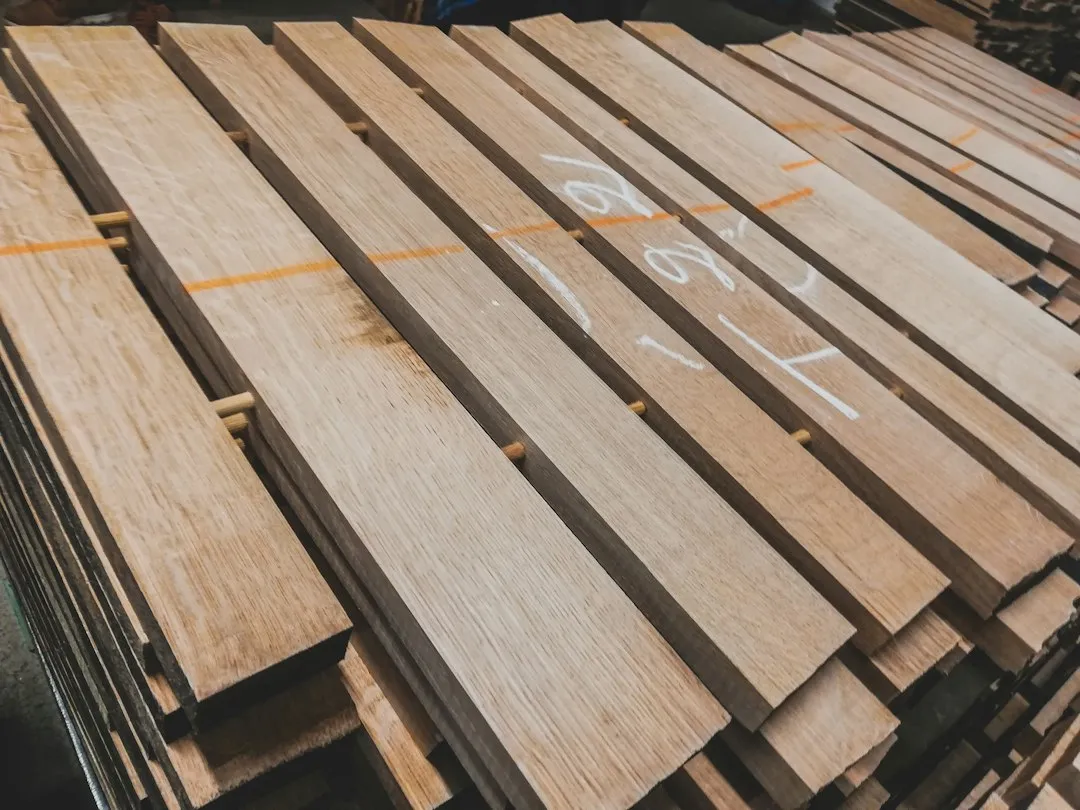
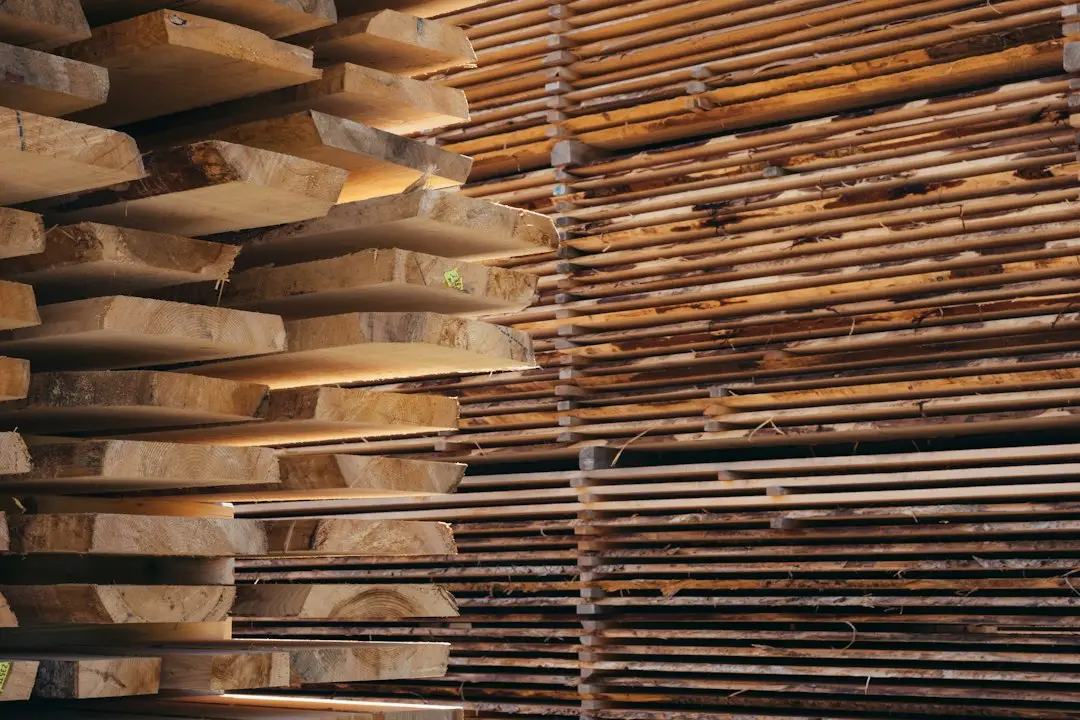
很多客户以为实木门越重越好,实际上,**木材内部的含水率梯度**才是决定门扇是否翘曲的核心。在叶赫镇冬季,车间暖气一烘,白坯含水率若高于12%,到了用户家里地热一开,三个月内必然出现边角扭曲。我们的对策是:在拼板工序前,将指接材或原木料统一放入平衡房,设定温度28℃、湿度45%,静置72小时以上。这不算什么高深技术,但**省掉这一步,后期返工率能从5%直接飙到18%**,数据摆在这儿,没人敢偷懒。
另外,实木门扇内部的“龙骨框架+平衡层”结构必须讲究。横档与竖档的接合处,我们坚持用双榫加环氧树脂胶,而不是单纯的气钉枪。因为气钉在木材干缩湿胀时容易松动,产生异响。这一点,在定制加工高2.4米以上的加高门时尤其明显——门扇越高,重力弯矩越大,五金铰链的受力点就越集中。
难点二:复合门的“贴皮鼓泡”与胶合工艺参数
复合门(尤其是实木复合门)的难点不在内部填充,而在表面饰面层的胶合稳定性。很多小厂为了赶工期,将热压温度调到110℃以上,结果MDF基材中的水分瞬间汽化,形成微小气泡,当时看不出,等喷完底漆打磨后,砂纸一打就露出白点。我们的实测数据是:**热压温度控制在85℃-95℃之间,单位压力0.6-0.8MPa,保压时间8分钟,** 这样贴PVC膜或天然木皮,附着力能稳定在2.0N/mm以上。
这里还要提一个容易忽略的细节——胶水开放时间。东北秋冬季车间气温低,脲醛胶或白乳胶的固化速度明显变慢。如果不调整晾置时间,容易造成“假粘”现象。我们的做法是:在胶机上增加红外加热灯管,使胶膜温度维持在20℃左右,同时将晾置时间从常规的5分钟延长至8分钟。虽然单扇门多花了3分钟,但整体报废率降低了近七成。
实操对比:两种门型的加工参数差异
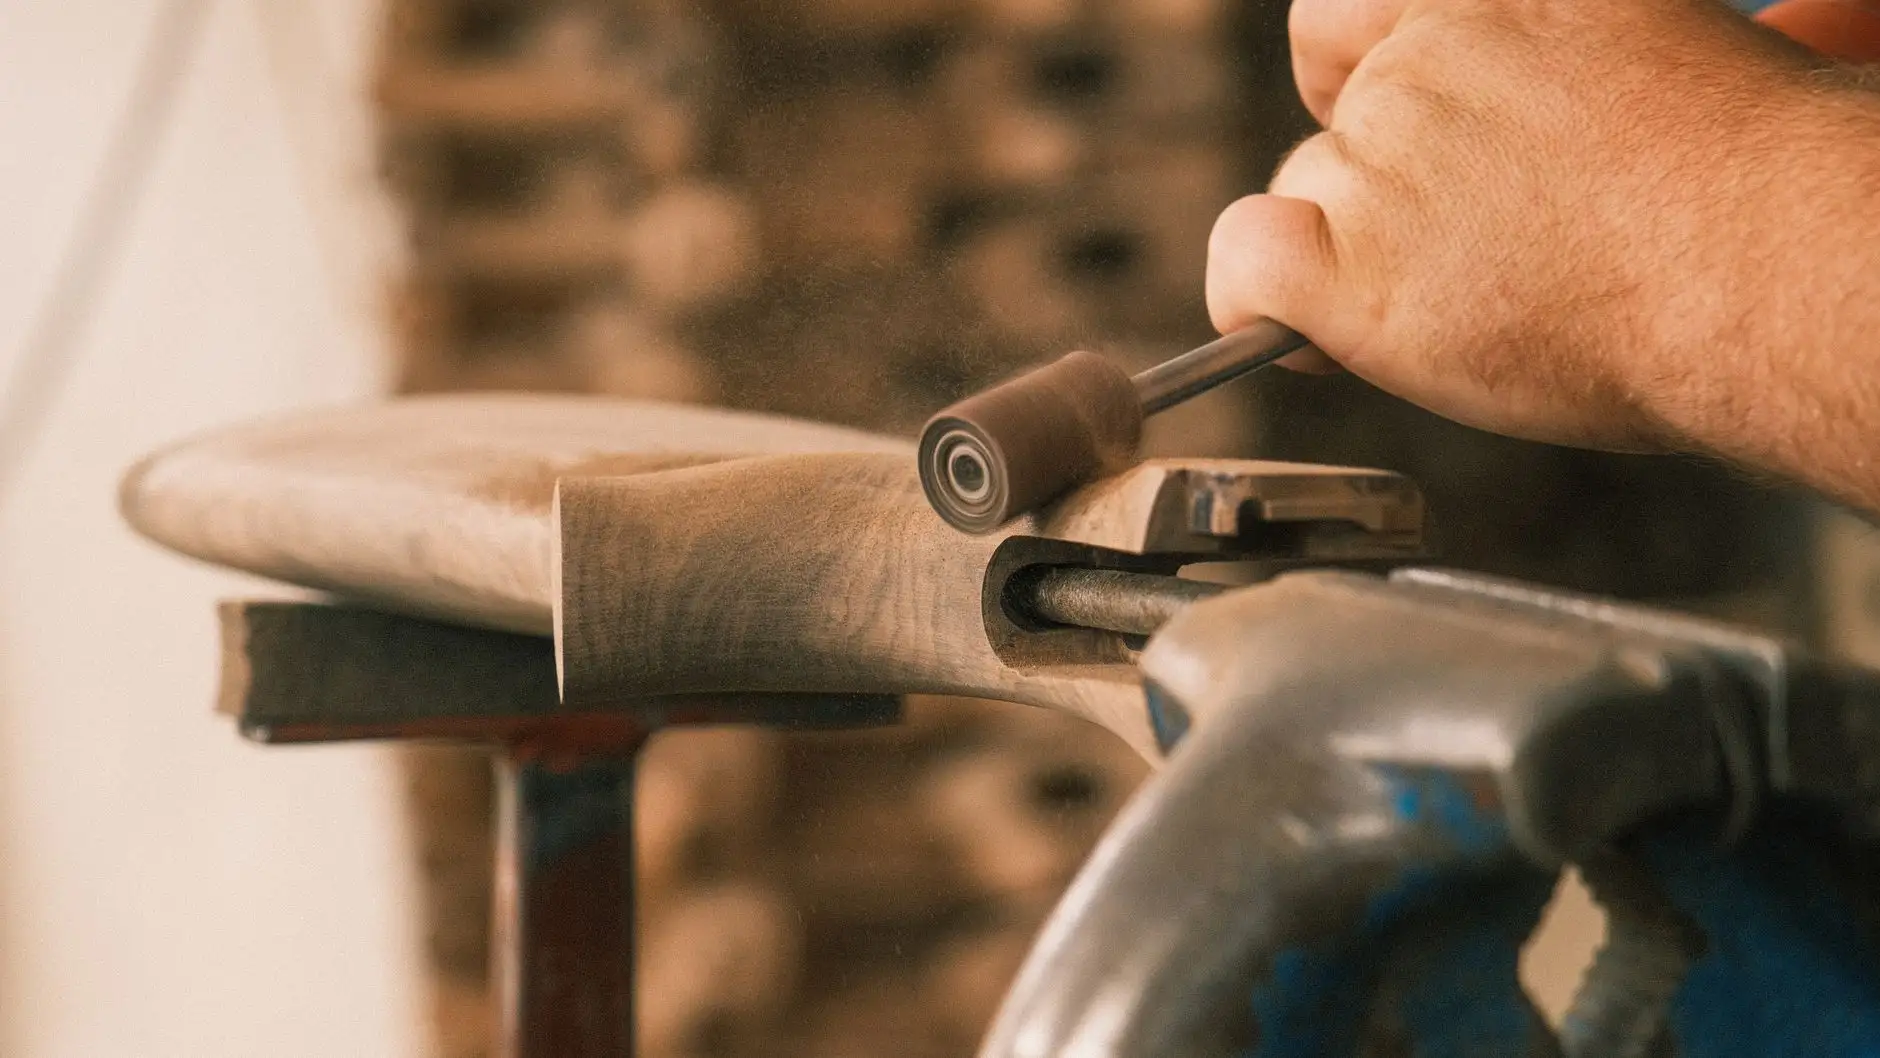
- 实木门:拼接缝控制在0.2mm以内,砂光采用120目→180目→240目三道工序,避免横砂纹残留。
- 复合门:基材含水率控制在8%-10%,热压后需冷压定型40分钟,防止内应力集中导致门板弓起。
- 室内门(通用):锁孔与合页槽的加工,必须使用CNC加工中心一次成型,人为手工开槽的误差通常超过0.5mm,直接影响静音效果。
在定制加工环节,尺寸精度是另一道生死线。门扇高度误差超过±1mm,安装时就可能擦地或漏光。我们车间要求所有定尺锯切的公差控制在±0.3mm以内,这需要锯片锋利度每班检查,且主锯与副锯的平行度误差不超过0.05mm。说实话,很多同行觉得这太苛刻,但正是这点“死板”,让我们的室内门在用户家里能安稳使用十年不出现下垂。
难点三:油漆与木蜡油的涂装环境控制
最后说涂装。无论是实木门做开放漆还是复合门做封闭漆,车间环境粉尘浓度必须低于每立方米5毫克。我们安装了水帘喷漆房配合无尘打磨间,并且要求底漆干燥时间不低于6小时,避免打磨时粘砂纸。对于追求原木手感的客户,我们推荐木蜡油涂装,但要注意:**木蜡油的渗透性对木材导管深度极其敏感**,所以白坯最后一道砂光必须用320目以上细砂纸,否则涂装后会出现深浅不一的斑块。
说到底,室内门定制加工没有捷径。每一扇门从毛坯到成品,经历的是一连串枯燥的参数校准与流程管控。我们赫祥室内门加工厂能做的,就是把这些难点一个个抠细,让客户拿到的不是“看起来还行”的产品,而是能扛住东北气候考验的耐用物件。数据不会骗人,工艺也不会。