四平叶赫镇实木门加工厂定制生产流程及品控标准解析
从原木到成品:一条实木门生产线的完整逻辑
在四平叶赫镇,赫祥室内门加工厂的生产车间里,每天都有不同含水率的木材在经历一场“蜕变”。很多客户第一次来厂里,都会问同一个问题:“你们家的实木门和复合门,到底差在哪?”这个问题看似基础,但真要讲透,得从备料环节说起。我们做室内门定制加工十余年,最深的体会是——**门板好不好,三分看工艺,七分看选材和干燥**。
东北气候冬夏干湿差异极大,如果木材含水率控制不当,到了冬天暖气一烘,门扇变形、开裂是迟早的事。所以我们的原木进场后,第一件事不是下料,而是先检测含水率,必须控制在8%-12%区间内,才能进入下一道工序。这一步,很多小作坊会省略,但我们不敢省。
定制加工的核心:不是“照图做”,而是“改图做”
很多客户拿着网上的效果图来问:“能不能做一模一样的?”说实话,能,但没必要。因为每家的门洞尺寸、墙体厚度、使用场景都不同,照搬图纸往往会在安装时出问题。我们的做法是,先安排师傅上门复尺,再根据实际尺寸调整门扇比例和造型线条。
以复合门为例,我们采用的是**桥洞力学板+实木边框**的结构,既保证了隔音效果,又比纯实木门更抗变形。而实木门则选用东北柞木或水曲柳,指接拼板后,表面再做封闭漆或开放漆。这里有个细节:开放漆必须保留木材天然纹理,所以底漆只能喷两遍,多了会把木纹盖死。这个度,全凭老师傅的手感。
品控标准:每一扇门都要过“三道卡”
我们的生产流程分为 备料→铣型→组装→打磨→喷漆→包装 六个环节,每个环节都有专人巡检。但真正决定品质的,是以下三道硬性检查:
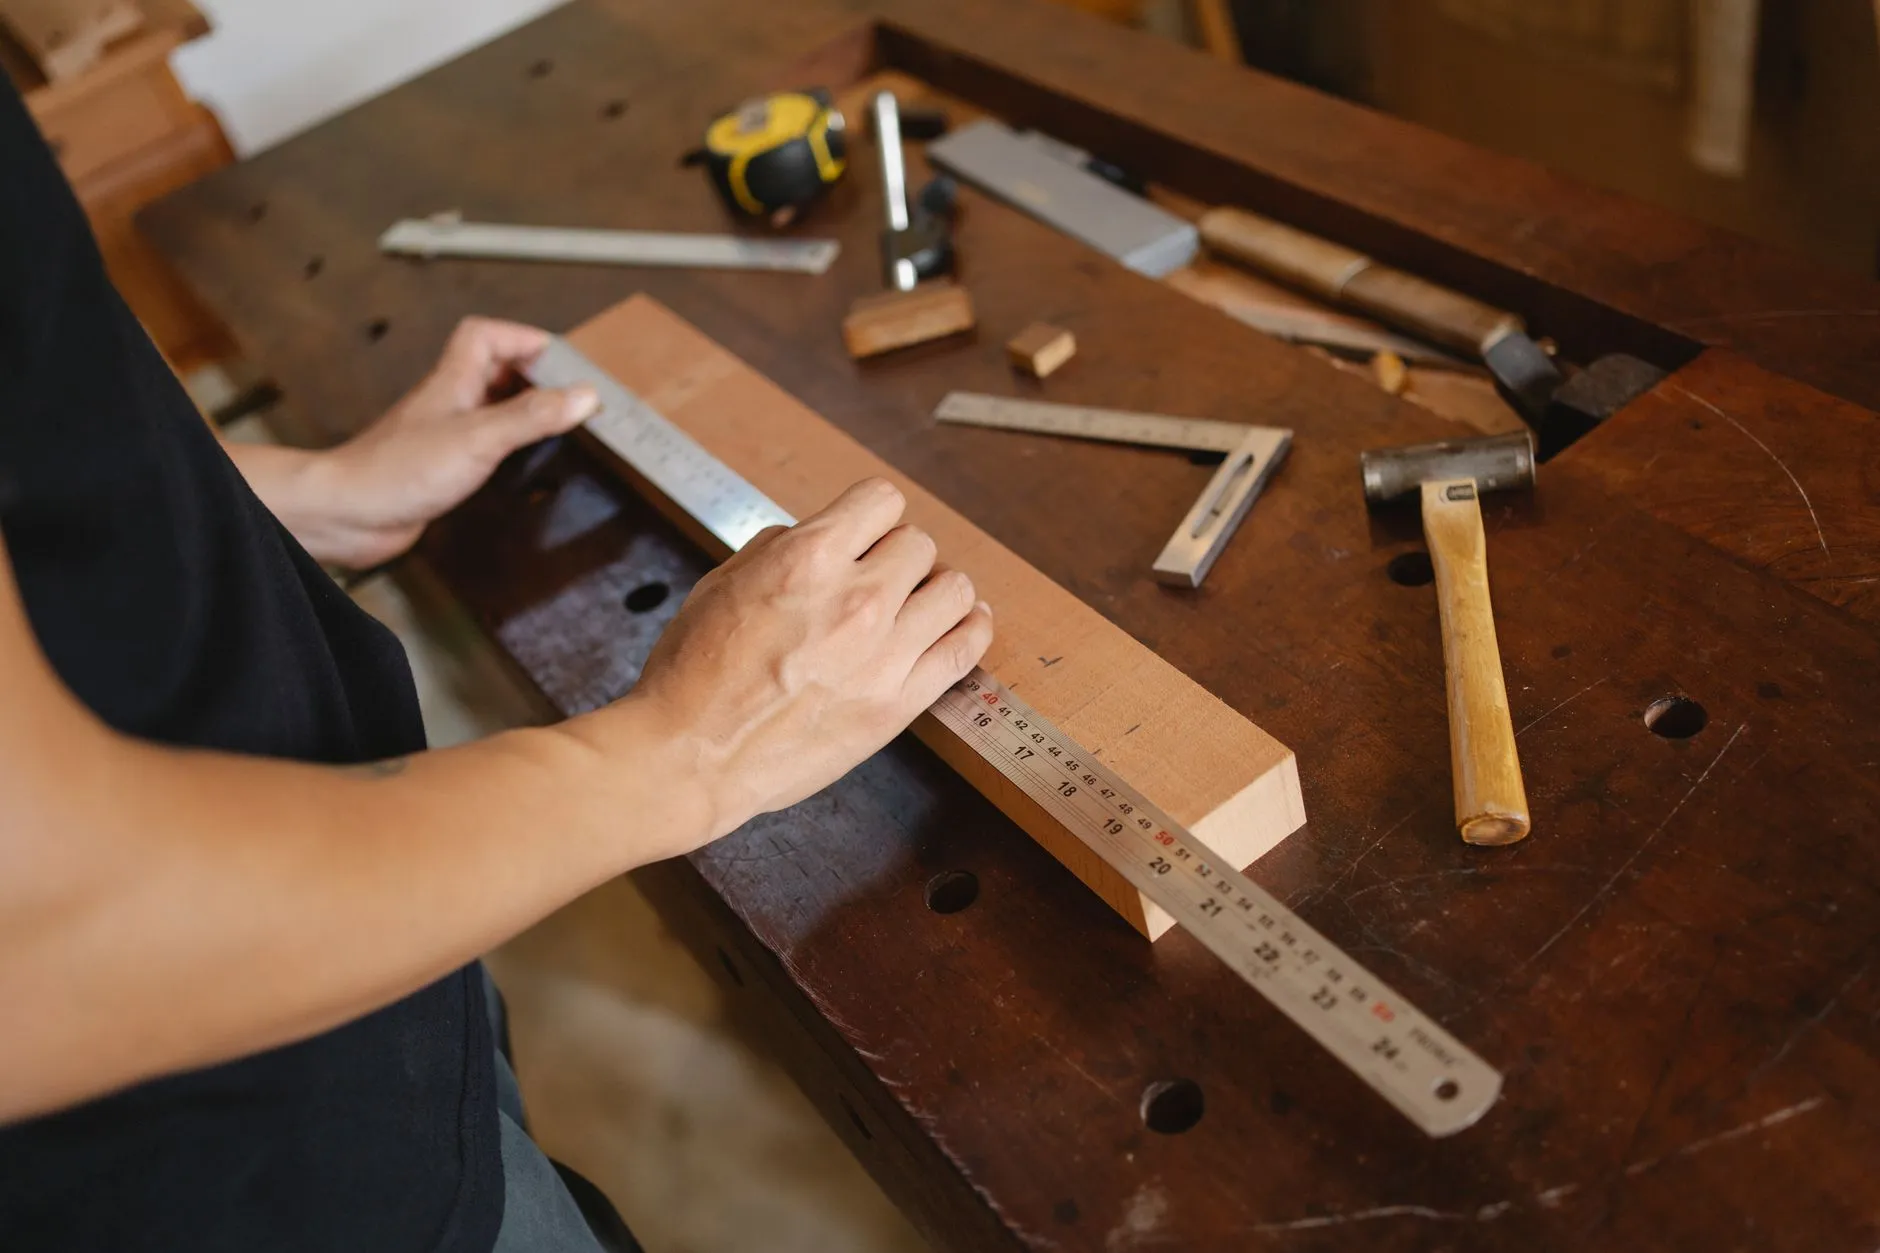
- 组装精度卡:门扇对角线误差不超过1.5mm,门框与门扇的缝隙均匀度控制在2mm±0.5mm,用塞尺逐点测量,不合格直接返工。
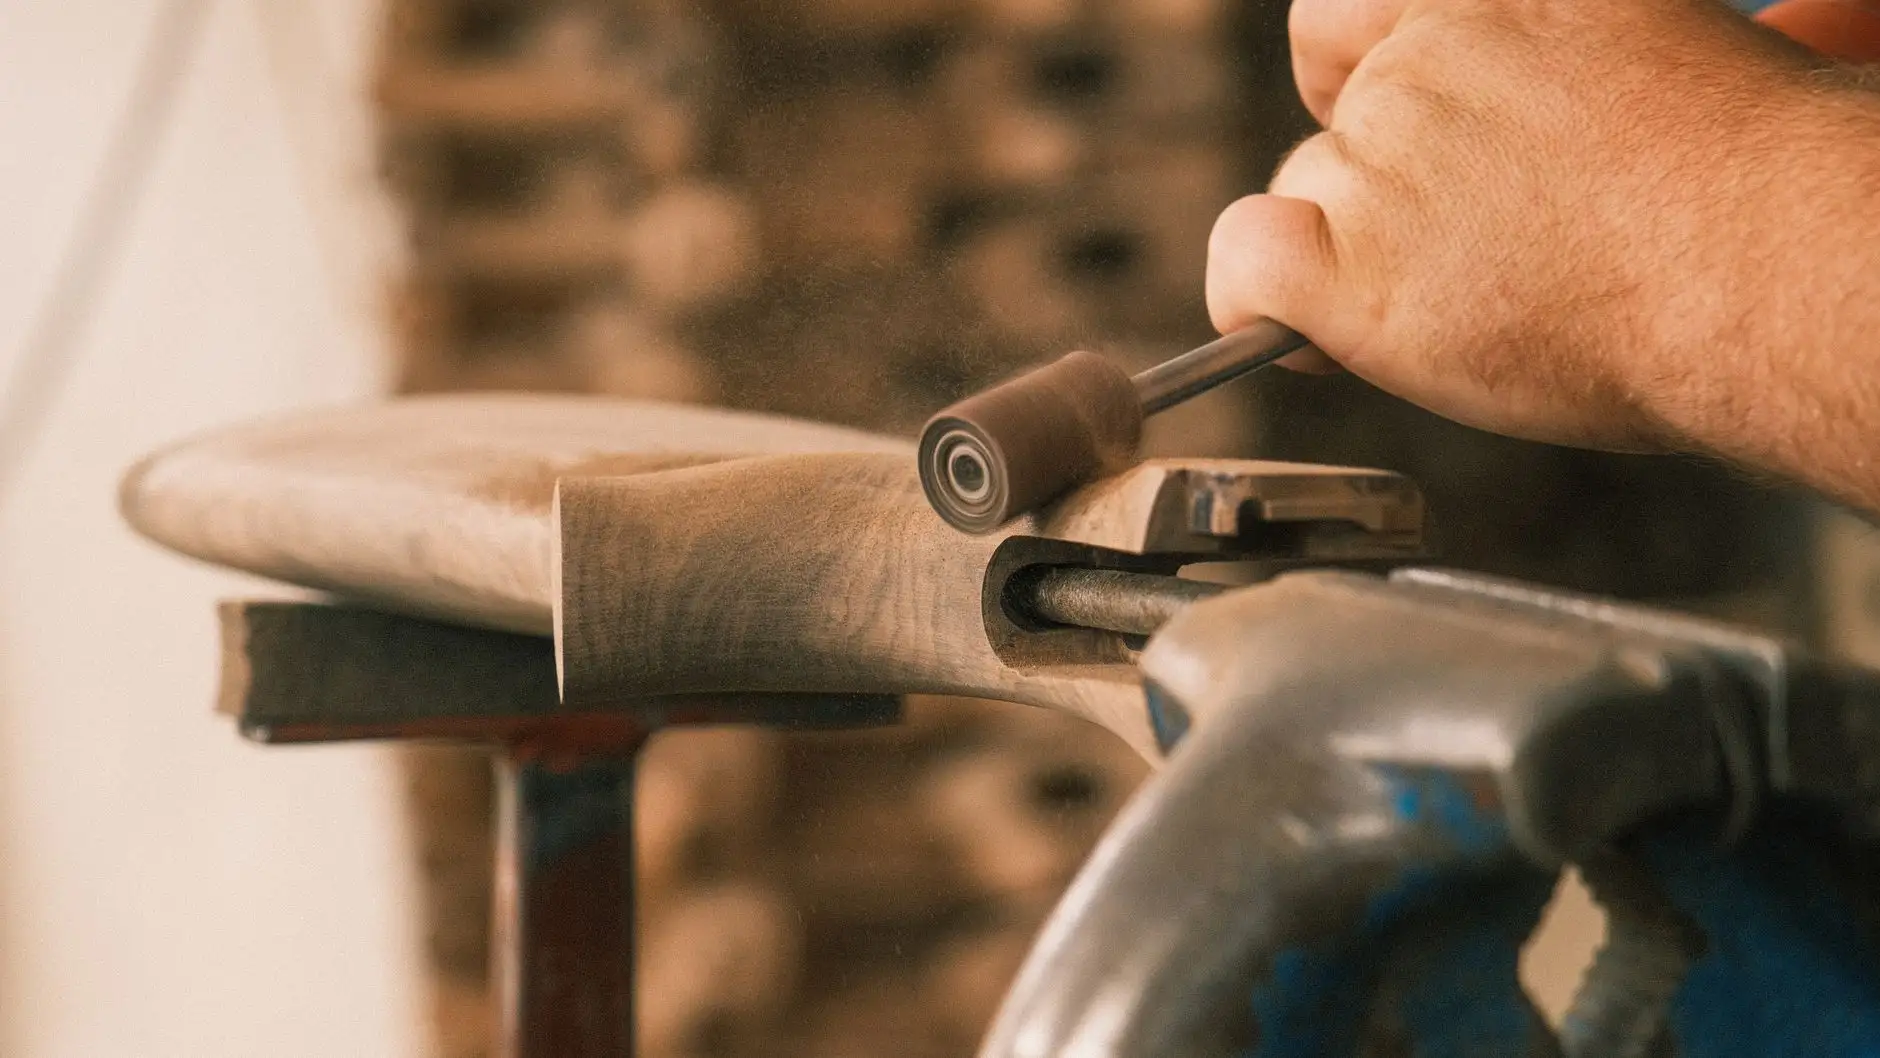
- 表面处理卡:喷漆车间恒温25℃,湿度控制在60%以下,漆面厚度要求达到0.3mm以上,用漆膜仪抽检,保证耐磨和抗刮性。
- 静置稳定卡:成品门扇必须在恒温恒湿库房静置72小时,模拟使用环境,观察是否有细微变形或漆面起泡,通过后方可包装发货。
这些标准不是挂在墙上的口号,而是每天晨会上反复强调的内容。工人手里都有《工序自检表》,每完成一道工序就签字确认,出了问题直接追溯到个人。
给装修业主的几句实在话
如果你正在选室内门,我给你两个建议。第一,不要只看横截面样品,一定要看整扇门的组装工艺,比如门套板的连接方式、密封条的安装是否平整。第二,定制加工时,务必问清“增项费用”,比如加高门洞、改双开门、加装磁吸锁体,这些在报价单外往往会有额外费用。
叶赫镇这边做门的企业不少,但能坚持每批木材都做含水率检测的,屈指可数。我们赫祥这几年慢慢积累了一批回头客,靠的不是低价,而是把每一扇门都当成自己家要用的标准来做。门这东西,装上去就是十几年,当时省下的几百块,可能变成日后关不严的烦恼。
写在最后:一门之隔,是生活品质的分界线
室内门是家里使用频率最高的建材之一,每天开关几十次,隔音、防潮、耐用性缺一不可。我们不敢说自己的产品完美无缺,但至少在材料和工艺上,经得起时间和东北气候的双重考验。未来,我们会继续在复合门和实木门的结构细节上做优化,比如改进密封条材质、优化门扇内部填充结构,让隔音和保温性能再上一个台阶。
如果你恰好也在为选门发愁,欢迎来叶赫镇厂里转转,看看正在生产的半成品,比听任何销售话术都管用。